เลือกความจุ 400 หรือ 1,250 มล.
พิจารณาปริมาตรรวมต่อถุง ขนาดตัวอย่าง และพื้นที่วางเครื่อง
อ่านแนวทางเลือกความจุ →พิจารณาปริมาตรรวมต่อถุง ขนาดตัวอย่าง และพื้นที่วางเครื่อง
อ่านแนวทางเลือกความจุ →ตรวจถุง จัดวางตัวอย่าง และทำความสะอาดตามคู่มือรุ่น B
อ่านแนวทางถุงและการดูแล →บันทึกเงื่อนไขและตรวจผล ก่อนใช้ Save Menu กับงานประจำ
อ่านแนวทางตั้งโปรแกรม →คู่มือแล็บและโรงงานโดย BNF · พร้อมข่าวและความรู้จาก Food Safety Magazine และ Food Processing
 NIR / LAB ANALYSIS
เปรียบเทียบ NIR Analyzer กับ Wet Chemistry เรื่องความเร็ว ต้นทุน ความแม่นยำ และการตรวจสอบสมการ เพื่อเลือกวิธีวิเคราะห์ให้เหมาะกับแล็บอาหาร
NIR Analyzer เหมาะกับการตรวจองค์ประกอบตัวอย่างจำนวนมากอย่างรวดเร็ว ส่วน Wet Chemistry เป็นกลุ่มวิธีวิเคราะห์ทางเคมีที่ยังสำคัญต่อการสร้างสมการและตรวจยืนยันผล การเลือกใช้ควรเริ่มจากชนิดอาหาร ค่าที่ต้องการวัด และวัตถุประสงค์ของผลทดสอบ
NIR ใช้สเปกตรัมในย่านอินฟราเรดใกล้ร่วมกับแบบจำลองทางสถิติเพื่อประมาณค่าองค์ประกอบ เช่น โปรตีน ไขมัน หรือความชื้น เฉพาะชนิดตัวอย่างและช่วงที่สมการผ่านการตรวจสอบแล้ว ส่วน Wet Chemistry ใช้ขั้นตอนทางเคมี เช่น การย่อย การสกัด หรือการไทเทรตตามวิธีที่เลือก คำว่า Wet Chemistry จึงไม่ได้หมายถึงวิธีเดียว และไม่ใช่ทุกวิธีอ้างอิงจะเป็นเคมีเปียก เช่น การอบหาความชื้น
| ประเด็น | NIR Analyzer | Wet Chemistry |
|---|---|---|
| ความเร็ว | วัดได้รวดเร็วเมื่อเตรียมตัวอย่างและมีสมการพร้อม เหมาะกับงานตรวจซ้ำจำนวนมาก | เวลาขึ้นกับวิธี อาจมีขั้นตอนย่อย สกัด หรือรอปฏิกิริยา |
| สารเคมีและของเสีย | ขั้นตอนสแกนโดยทั่วไปไม่ใช้รีเอเจนต์ แต่ยังมีงานทำความสะอาดและทดสอบอ้างอิง | หลายวิธีใช้สารเคมี ต้องคิดต้นทุนความปลอดภัยและการจัดการของเสีย |
| ความแม่นยำ | ขึ้นกับคุณภาพสมการ ชุดตัวอย่างอ้างอิง และความสม่ำเสมอในการเตรียมตัวอย่าง | ขึ้นกับวิธี เครื่องมือ ผู้ปฏิบัติงาน และการควบคุมคุณภาพของแล็บ |
| ความยืดหยุ่น | ต้องตรวจสอบความเหมาะสมเมื่อเปลี่ยนวัตถุดิบ สูตร หรือช่วงความเข้มข้น | เลือกวิธีให้เหมาะกับสารและเมทริกซ์ได้ แต่ต้องยืนยันสมรรถนะของวิธีเช่นกัน |
| ต้นทุน | ลงทุนเครื่องและสมการเริ่มต้น พร้อมค่าดูแลและทวนสอบต่อเนื่อง | มีค่าแรง สารเคมี เครื่องแก้ว และของเสียตามปริมาณงาน |
| การใช้รายงานผล | ต้องตรวจว่าวิธีและขอบเขตเป็นที่ยอมรับสำหรับงานนั้น | วิธีมาตรฐานที่เหมาะสมอาจใช้เป็นวิธีอ้างอิง แต่ไม่ใช่ทุกวิธีเป็นที่ยอมรับในทุกงาน |
เอกสารทางเทคนิคของ FOSS อธิบายว่าความน่าเชื่อถือของการเปรียบเทียบขึ้นกับวิธีอ้างอิงและข้อมูลสมรรถนะ เช่น bias และ repeatability ด้วย จึงควรขอทดสอบตัวอย่างจริงของโรงงาน และประเมินกับเกณฑ์ยอมรับของงาน ไม่ตัดสินจากค่า correlation หรือ R² เพียงค่าเดียว
โรงงานที่รับวัตถุดิบชนิดเดิมหลายล็อตต่อวันอาจใช้ NIR คัดกรองงานประจำ พร้อมสุ่มส่งวิธีอ้างอิงตามแผนคุณภาพ หากพบผลใกล้เกณฑ์ตัดสินหรือสเปกตรัมผิดปกติ ให้พักการตัดสินใจและตรวจยืนยันตามขั้นตอน เมื่อเปลี่ยนผู้ขายหรือสูตร ให้ทบทวนความครอบคลุมของสมการก่อนใช้งานต่อ
การประเมินความคุ้มค่าควรใช้จำนวนตัวอย่างต่อเดือน ชั่วโมงแรงงาน ค่ารีเอเจนต์ ค่าของเสีย และค่าทวนสอบจริงของแล็บ ไม่กำหนดระยะคืนทุนตายตัวก่อนเห็นข้อมูล
ไม่ทั้งหมด NIR ช่วยลดภาระงานบางรายการได้เมื่อพิสูจน์ความเหมาะสมแล้ว แต่ยังต้องใช้วิธีอ้างอิงสำหรับพัฒนาและติดตามสมการ ตรวจตัวอย่างที่ผิดปกติ หรือรองรับข้อกำหนดเฉพาะของลูกค้าและงานรับรอง
ดูเครื่อง NIR Analyzer หรือ ส่งข้อมูลตัวอย่างให้ BNF ช่วยประเมิน
เครดิตภาพ: Polina Tankilevitch / Pexels
 FSSC 22000 / AUDIT
เตรียมโรงงานแปรรูปก่อน Audit FSSC 22000 Version 7 ตั้งแต่ตรวจขอบข่ายและช่วงเปลี่ยนผ่าน ทำ Gap Analysis จนถึงทบทวนเอกสารและซ้อมตรวจภายใน
การเตรียม Audit ควรทำให้เอกสาร พนักงาน และการปฏิบัติจริงสอดคล้องกัน เริ่มจากยืนยันขอบข่ายและรุ่นที่ใช้กับหน่วยรับรอง แล้วจึงจัดแผนปิดช่องว่างพร้อมผู้รับผิดชอบและหลักฐานที่ตรวจย้อนกลับได้
FSSC เผยแพร่ Version 7 เมื่อ 1 พฤษภาคม 2026 โดยตรวจตาม Version 6 ได้ถึง 30 เมษายน 2027 และกำหนดช่วง Upgrade Audit เป็น 1 พฤษภาคม 2027–30 เมษายน 2028 ดังนั้น ณ กันยายน 2026 โรงงานควรเตรียมเปลี่ยนผ่านและยืนยันวันตรวจกับหน่วยรับรอง ไม่ถือว่าการตรวจทุกครั้งใช้ V7 แล้ว
โครงสร้างหลักประกอบด้วย ISO 22000:2018, PRPs ที่ตรงกับภาคธุรกิจ และ FSSC Additional Requirements สำหรับการผลิตอาหารให้พิจารณา ISO 22002-100:2025 ร่วมกับ ISO 22002-1:2025 ตามขอบข่ายที่เกี่ยวข้อง ตรวจเอกสาร Scheme และประกาศล่าสุดจาก FSSC ก่อนจัดทำรายการตรวจ
ระบุสถานที่ ผลิตภัณฑ์ กระบวนการ และกิจกรรมที่อยู่ในขอบข่าย รวมงานที่จ้างภายนอก มอบหมายผู้ควบคุมรายการเอกสารฉบับปัจจุบัน และให้หน่วยรับรองยืนยันแผนการตรวจที่เหมาะกับสถานะใบรับรองของโรงงาน
จัดตารางข้อกำหนด หลักฐานที่มี ช่องว่าง ผู้รับผิดชอบ และวันครบกำหนด แยกสิ่งที่ต้องแก้ในเอกสารออกจากสิ่งที่ต้องปรับหน้างาน เช่น พื้นที่เก็บวัตถุดิบหรือวิธีส่งมอบงานระหว่างกะ อย่าปิดรายการเพียงเพราะออกแบบฟอร์มใหม่แล้ว ต้องมีหลักฐานว่าใช้งานได้จริง
ให้ทีมความปลอดภัยอาหารเดินตรวจเส้นทางผลิตจริง เทียบกับผังกระบวนการ ทบทวนการเปลี่ยนวัตถุดิบ สูตร เครื่องจักร การทำความสะอาด และการเก็บรักษา ตรวจว่าผู้ปฏิบัติงานเข้าใจจุดควบคุม วิธีบันทึก และการจัดการเมื่อผลเกินเกณฑ์
FSSC ระบุหัวข้อเพิ่มเติม เช่น Food Defense, Food Fraud, การจัดการสารก่อภูมิแพ้ การติดตามสิ่งแวดล้อม การจัดการเครื่องมือ และวัฒนธรรมความปลอดภัยอาหารและคุณภาพ ใช้รายการเหล่านี้เป็นจุดเริ่มต้น แล้วตรวจข้อกำหนดฉบับเต็มและการบังคับใช้ตามประเภทกิจกรรม ไม่ใช้บทความนี้แทนรายการข้อกำหนดทั้งหมด
จัดเอกสารตามรหัสเครื่องและรอบเวลา เพื่อเรียกดูได้รวดเร็ว หากงานต้องใช้ใบรับรองภายใต้ ISO/IEC 17025 ให้ยืนยันขอบข่าย ช่วง และจุดสอบเทียบของห้องปฏิบัติการก่อนจ้างงาน
ตัวอย่างแนวทางเตรียมงานโดย BNF: เลือกล็อตผลิตจริงหนึ่งล็อต ไล่หลักฐานตั้งแต่รับวัตถุดิบ ผลตรวจ การผลิต การปล่อยสินค้า และการสอบกลับ ให้พนักงานที่รับผิดชอบอธิบายขั้นตอนด้วยตนเอง บันทึกสิ่งที่ค้นไม่พบหรือปฏิบัติไม่ตรง แล้ววิเคราะห์สาเหตุและตรวจประสิทธิผลหลังแก้ไข
ก่อนวันตรวจ ทบทวนความพร้อมร่วมกับผู้บริหาร เตรียมผู้ประสานงาน สิทธิ์เข้าถึงเอกสาร และรายการงานคงค้างพร้อมแผนจัดการ การจัดแฟ้มสวยหรือซ้อมตอบคำถามอย่างเดียวไม่ยืนยันความพร้อมของระบบ
เตรียมประเภทโรงงาน ขอบข่ายปัจจุบัน วันตรวจที่คาดไว้ และช่องว่างที่พบ เพื่อ ปรึกษางานอบรมและเตรียมระบบ FSSC หรือดู บริการซ่อม PM และสอบเทียบเครื่องมือ การรับรองและผลการตรวจเป็นหน้าที่ของหน่วยรับรองตามกระบวนการที่เกี่ยวข้อง
เครดิตภาพ: Raphael Loquellano / Pexels
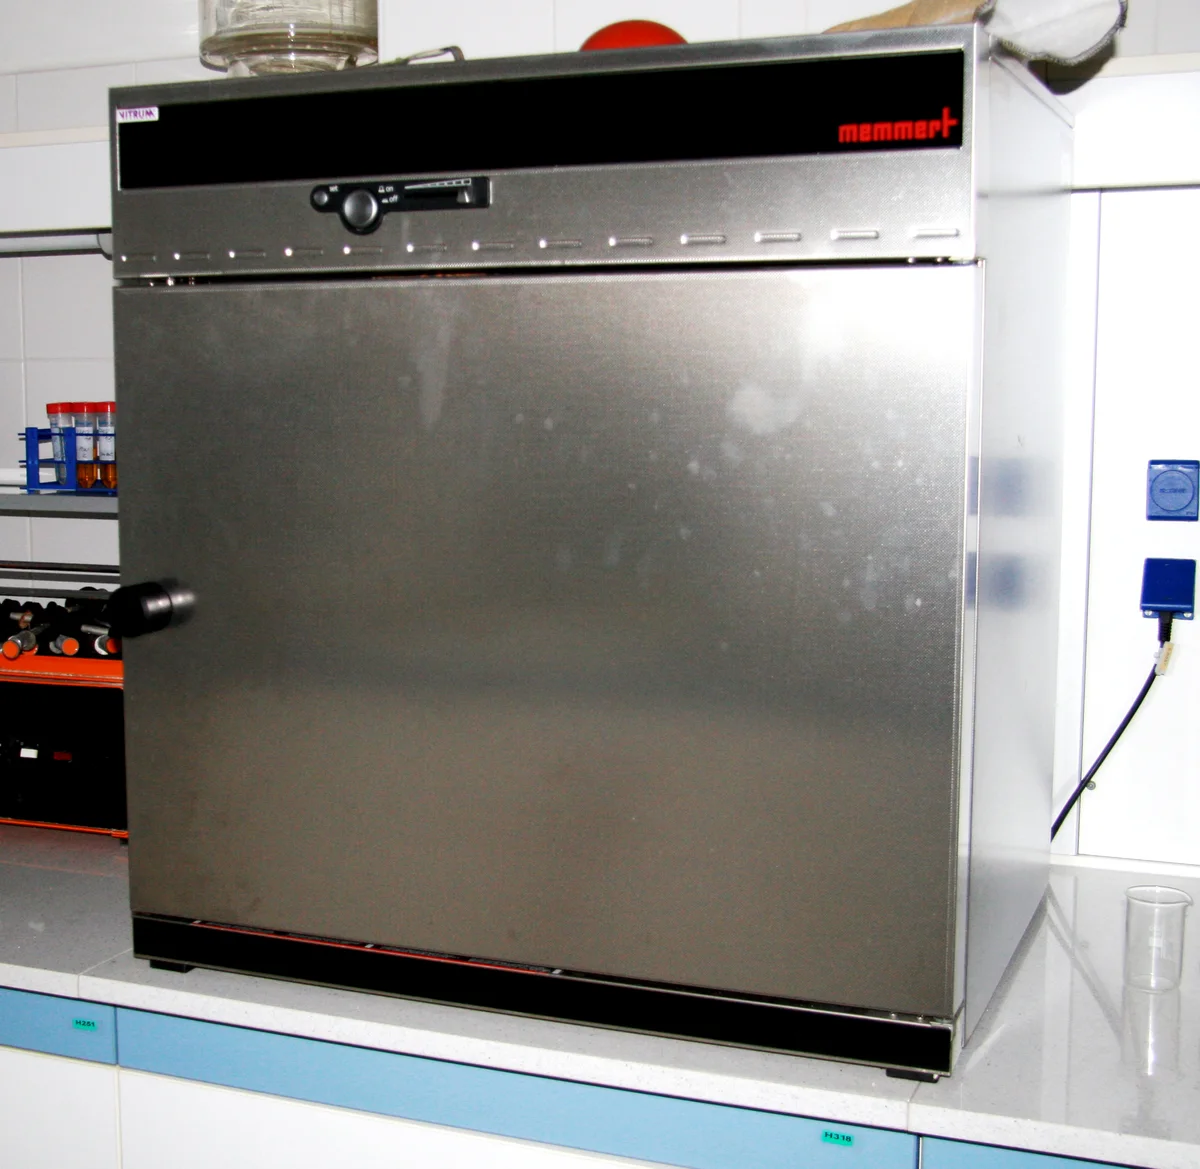 OVEN / PREVENTIVE MAINTENANCE
แนวทางดูแลตู้อบ Memmert และ BINDER ตั้งแต่จัดวางตัวอย่าง ทำความสะอาด ตรวจอาการผิดปกติ จนถึงวางแผน PM และสอบเทียบตามรุ่นและการใช้งาน
ตู้อบที่ได้รับการดูแลตามคู่มือช่วยลดคราบสะสม การกัดกร่อน และความผิดปกติที่รบกวนงานทดสอบ ควรเริ่มจากตรวจยี่ห้อ รุ่น Serial และคู่มือที่ตรงกับเครื่อง เพราะตู้อบลมธรรมชาติ ตู้อบลมร้อนหมุนเวียน ตู้อบสุญญากาศ และตู้ควบคุมสภาวะมีรายละเอียดต่างกัน
ตรวจสภาพสายไฟ ประตู ซีล และช่องระบายอากาศตามจุดที่ผู้ใช้งานเข้าถึงได้ จัดโหลดไม่เกินพิกัดและไม่ขวางการไหลเวียนตามคู่มือ ใช้ภาชนะที่เหมาะกับอุณหภูมิและตัวอย่าง ตู้อบทั่วไปไม่ควรใช้กับตัวอย่างที่ปล่อยไอไวไฟหรือเกิดส่วนผสมระเบิด เว้นแต่ผู้ผลิตระบุว่าเครื่องและกระบวนการรองรับงานนั้น
คู่มือ Memmert UN / UF แยกคำแนะนำสำหรับพื้นผิวโลหะกับชิ้นส่วนพลาสติก จึงไม่ควรใช้น้ำยาชนิดเดียวโดยไม่ตรวจความเข้ากันได้ ส่วนคู่มือ BINDER M (E2) ระบุให้หลีกเลี่ยงสารทำความสะอาดที่เป็นกรดหรือมีคลอรีน และมีข้อยกเว้นสำหรับชิ้นส่วนชุบสังกะสี คำแนะนำของรุ่นหนึ่งไม่ควรนำไปใช้กับ BINDER ทุกรุ่นโดยอัตโนมัติ
ตารางนี้เป็นแนวทางจัดงานโดย BNF ให้ปรับความถี่ตามคู่มือ ความเสี่ยง และปริมาณใช้งานจริง
| จังหวะงาน | รายการที่ควรบันทึก |
|---|---|
| ก่อนใช้งาน | สภาพเครื่อง ประตู ซีล สายไฟ ช่องลม และสถานะความพร้อม |
| หลังจบงานและเครื่องเย็น | คราบตกค้าง การทำความสะอาด และความเสียหายที่สังเกตพบ |
| ตามแผนของแล็บ | แนวโน้มอุณหภูมิ เวลาเข้าสู่สภาวะใช้งาน สัญญาณเตือน และประวัติ PM |
| หลังซ่อมหรือย้ายเครื่อง | การประเมินผลกระทบและผลยืนยันความพร้อมก่อนกลับมาใช้งาน |
PM มุ่งตรวจและดูแลสภาพเครื่อง ส่วนการสอบเทียบให้ข้อมูลความสัมพันธ์ระหว่างค่าที่เครื่องแสดงกับค่าอ้างอิง การสอบเทียบจุดเดียวไม่ได้แสดงความสม่ำเสมอของอุณหภูมิทั่วตู้ หากงานต้องควบคุมหลายตำแหน่งหรือมีโหลดเฉพาะ ควรตกลงขอบเขต Temperature Mapping และเงื่อนไขทดสอบให้ชัดเจน
รอบ PM และรอบสอบเทียบอาจไม่ตรงกัน ให้พิจารณาคำแนะนำผู้ผลิต ความถี่ใช้งาน ความสำคัญของผล และประวัติความคลาดเคลื่อน แทนการใช้รอบเดียวกับเครื่องทุกตัวโดยไม่มีเหตุผลรองรับ
เมื่อพบกลิ่นไหม้ ควัน สายไฟเสียหาย เบรกเกอร์ตัดซ้ำ อุณหภูมิผิดปกติ หรือสัญญาณเตือนที่ยังไม่ทราบสาเหตุ ให้หยุดใช้งานตามขั้นตอนฉุกเฉินของแล็บและแจ้งผู้รับผิดชอบ ห้ามข้ามระบบป้องกันอุณหภูมิเกินหรือเปิดซ่อมส่วนไฟฟ้าเอง งานซ่อมและปรับระบบควรดำเนินการโดยผู้มีความสามารถตามข้อกำหนดผู้ผลิต
ส่งภาพป้ายรุ่น Serial อาการที่พบ อุณหภูมิใช้งาน ชนิดตัวอย่าง สถานที่ติดตั้ง และประวัติซ่อมล่าสุด หากต้องการสอบเทียบ ให้ระบุจุดวัด ช่วงอุณหภูมิ เกณฑ์ยอมรับ และรูปแบบเอกสารด้วย
ดูบริการซ่อม PM และสอบเทียบ · ดูตู้อบ Memmert UN / UF · ดูเครื่องมือ BINDER
เครดิตภาพ: Karelj / Wikimedia Commons · Public domain
 Environmental Monitoring
ตรวจอาหารปลายทางอย่างเดียวอาจไม่พอ จับตาการเก็บ Swab ทั้งพื้นผิวสัมผัสอาหารและพื้นที่รอบข้าง
USDA-FSIS เตรียมขยายการสุ่มตรวจ Listeria ในสภาพแวดล้อมของสถานประกอบการอาหารพร้อมบริโภคทั่วสหรัฐฯ โดยทยอยเริ่มช่วงมกราคม–มีนาคม 2027 การตรวจครอบคลุมพื้นผิวสัมผัสอาหารและพื้นผิวที่ไม่สัมผัสอาหาร เพื่อช่วยมองเห็นจุดสะสมเชื้อ และไม่ได้ทดแทนแผนตรวจของโรงงานเอง
จุดที่เปลี่ยนคือการมองสภาพแวดล้อมควบคู่กับตัวอาหาร แผนนำร่องเก็บ Swab พื้นผิวสัมผัสอาหาร 2 จุด และพื้นผิวที่ไม่สัมผัสอาหาร 2 จุดร่วมกับตัวอย่างผลิตภัณฑ์ เพื่อเพิ่มข้อมูลเกี่ยวกับพื้นที่บนและรอบไลน์ผลิต
ข้อมูลนี้ช่วยประเมินประสิทธิผลการทำความสะอาดและค้นหาจุดที่เชื้ออาจสะสม การติดตามจึงไม่ได้จบที่ผลอาหารปลายทาง แต่เชื่อมผลตรวจพื้นที่กับการแก้ไขก่อนปัญหาลุกลาม
ตัวอย่างการทบทวนโดย BNF: หากพื้นที่หนึ่งพบผลผิดปกติซ้ำ ลองนำผลตรวจมาเรียงตามจุดและวันเก็บตัวอย่าง แล้วให้ทีม QA ฝ่ายผลิต และทีมทำความสะอาดร่วมตรวจสาเหตุ วิธีนี้ช่วยกำหนดงานติดตามได้ชัดกว่าการเก็บผลไว้เป็นรายงานแยกกัน
สำหรับทีม QA ไทย: ลองทบทวนแผนผังจุดเก็บตัวอย่าง การแบ่งโซน และวิธีติดตามผลที่ผิดปกติร่วมกับผู้เชี่ยวชาญ ข่าวนี้เป็นแนวทางของสหรัฐฯ ไม่ใช่ข้อบังคับใหม่ของไทย
ต้นฉบับ: USDA-FSIS to Roll Out Listeria Environmental Sampling Program Nationwide at RTE Facilities
เครดิตภาพ: Anna Shvets / Pexels
 Mixing / Viscosity
สูตรเปลี่ยน พฤติกรรมวัตถุดิบก็เปลี่ยน ทีม R&D และฝ่ายผลิตต้องทวนเวลา อุณหภูมิ และลำดับการผสมร่วมกัน
Food Processing อธิบายว่าการลดน้ำตาลหรือเปลี่ยนเป็นสีธรรมชาติกระทบความหนืด เนื้อสัมผัส และความคงตัวของผลิตภัณฑ์ วัตถุดิบต่างล็อตยังมีคุณสมบัติแปรผัน ความสม่ำเสมอจึงต้องอาศัยการเลือกวัตถุดิบ การชั่งที่แม่นยำ และการควบคุมเงื่อนไขการผสมร่วมกันระหว่าง R&D กับฝ่ายผลิต
ตัวอย่างจากการทำแยมแสดงว่า น้ำตาลมีบทบาทต่อเนื้อสัมผัสและความคงตัวด้วย เมื่อเปลี่ยนสารให้ความหวาน การทำงานร่วมกันของเพกทิน กรด และส่วนผสมใหม่อาจทำให้เจลอ่อน แยกน้ำ หรือแข็งเกินไป
วัตถุดิบธรรมชาติยังเปลี่ยนไปตามล็อต จึงต้องเชื่อมข้อมูลรับเข้าเข้ากับการชั่ง ลำดับเติม เวลา และความเร็วการผสม การทดลองสูตรในแล็บควรส่งต่อเงื่อนไขเหล่านี้ให้ฝ่ายผลิตตรวจร่วมกัน
ตัวอย่างการทดลองโดย BNF: สำหรับซอสสูตรใหม่ ให้จัดตารางเทียบสูตรเดิมกับสูตรทดลอง โดยบันทึกล็อตวัตถุดิบและเงื่อนไขวัดความหนืดชุดเดียวกัน หากค่าต่างกัน ทีมจะย้อนดูได้ว่าเปลี่ยนเพราะสูตรหรือวิธีเตรียมตัวอย่าง ก่อนตัดสินใจปรับกระบวนการ
เมื่อทดลองสูตรใหม่ ให้บันทึกวิธีเตรียมตัวอย่าง อุณหภูมิ และเงื่อนไขวัดความหนืดให้เหมือนกันก่อนเปรียบเทียบล็อต พร้อมทวนความสามารถของกระบวนการจริงก่อนขยายการผลิต
ต้นฉบับ: Mixing, Blending Operations Stay Nimble as Formulations Change
เครดิตภาพ: Eva Bronzini / Pexels
 ATP / Hygiene
รู้จักผล RLU และข้อจำกัดของ ATP ก่อนนำไปตัดสินความสะอาดของไลน์ผลิต
บทความเรื่อง Sanitation Controls ในฉบับกุมภาพันธ์–มีนาคม 2026 อธิบายว่า ATP ช่วยตรวจร่องรอยสารชีวภาพที่อาจมองไม่เห็น แต่ผลไม่ได้บอกจำนวนจุลินทรีย์โดยตรง ค่าที่เหมาะสมขึ้นอยู่กับสภาพการใช้งาน และสารฆ่าเชื้อบางชนิดอาจรบกวนการวัด
หลักการของ ATP ใช้ปฏิกิริยาให้แสงแล้วรายงานเป็น RLU หรือ Relative Light Units สัญญาณอาจมาจากเศษอาหารและสารชีวภาพหลายแหล่ง จึงเหมาะกับการติดตามความสะอาดมากกว่าระบุว่าเป็นเชื้ออะไร
จุดและช่วงเวลาเก็บ Swab มีผลต่อการแปลผล โดยเฉพาะพื้นที่ทำความสะอาดยากและสารเคมีตกค้าง ต้องกำหนดวิธีให้สอดคล้องกับระบบตรวจที่ใช้ ไม่หยิบเกณฑ์ของโรงงานหรือเครื่องอื่นมาใช้ทันที
ตัวอย่างการติดตามโดย BNF: เลือกจุดเดิมบนอุปกรณ์ บันทึกผู้ตรวจ เวลา และขั้นตอนทำความสะอาดควบคู่กับค่า RLU เมื่อพบค่าผิดปกติให้ตรวจตามแผนแก้ไขของโรงงาน แล้วติดตามว่าปัญหาเกิดซ้ำที่จุดเดิมหรือไม่ แทนการดูเพียงผ่านหรือไม่ผ่านครั้งเดียว
สำหรับทีม QC: กำหนดจุดตรวจ วิธีเก็บตัวอย่าง และเกณฑ์ตามบริบทของโรงงานร่วมกับคู่มือเครื่องมือ ใช้การตรวจเฉพาะเชื้อหรือสารก่อภูมิแพ้เมื่อต้องการคำตอบเฉพาะด้าน
ต้นฉบับ: Sanitation Controls Practitioner Program: A Comprehensive Guide to Mastering Food Safety
เครดิตภาพ: Polina Tankilevitch / Pexels
 Inspection / QA
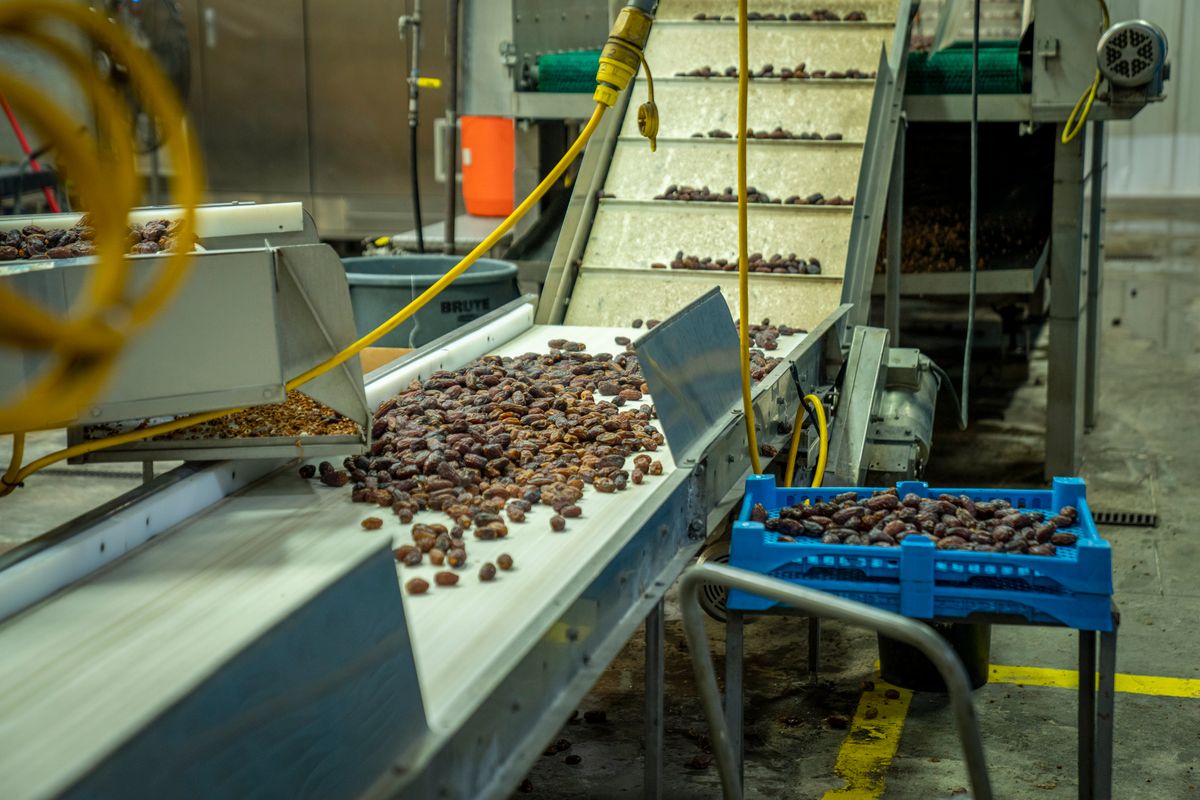
X-ray และระบบวิเคราะห์ภาพพัฒนาเร็ว แต่ต้องเลือกให้ตรงสินค้าและอันตราย พร้อมใช้ข้อมูลหาสาเหตุของปัญหา
เทคโนโลยีตรวจสิ่งแปลกปลอมพัฒนาไปสู่การวิเคราะห์ข้อมูลและป้องกันปัญหาล่วงหน้า โรงงานอาจเลือก Metal Detection, X-ray หรือหลายระบบร่วมกันตามลักษณะสินค้าและความเสี่ยง บทความเน้นความสมดุลระหว่างความไวในการตรวจ กับการลดผลบวกเทียมที่นำไปสู่การคัดทิ้งโดยไม่จำเป็น
การเลือกระบบเริ่มจากสิ่งที่ต้องการตรวจและลักษณะสินค้า โรงงานบางแห่งใช้ Metal Detection และ X-ray ร่วมกัน เพราะขอบเขตการตรวจต่างกัน และต้องพิจารณาความเสี่ยงกับต้นทุนของงานจริง
ข้อมูลจากระบบตรวจยังช่วยมองหารูปแบบปัญหาและสาเหตุซ้ำได้ แต่ความไวเพียงอย่างเดียวไม่พอ หากระบบแจ้งผิดบ่อย อาจเพิ่มของเสียและกระทบการเดินไลน์ จึงต้องประเมินความแม่นยำร่วมด้วย
ตัวอย่างการเตรียมข้อมูลโดย BNF: ก่อนหารือผู้ขายเครื่อง ให้รวบรวมชนิดสินค้า บรรจุภัณฑ์ ความเร็วไลน์ และประวัติสิ่งแปลกปลอมที่พบ แล้วขอแผนทดสอบกับสินค้าจริง การเปรียบเทียบผลภายใต้เงื่อนไขเดียวกันช่วยให้ทีมเลือกจากหลักฐานของงานตนเอง
ก่อนเลือกระบบ ให้ระบุอันตรายที่ต้องการควบคุมและเงื่อนไขสินค้าจริง พร้อมวางแผนทวนสอบ บำรุงรักษา และติดตามเหตุผิดปกติร่วมกับทีมคุณภาพ
ต้นฉบับ: The Ongoing Evolution of Next-Gen Inspection and Detection
เครดิตภาพ: Mark Stebnicki / Pexels
 HACCP / ระบบคุณภาพ
เอกสารดีอย่างเดียวไม่พอ คน เวลา และสุขลักษณะพื้นฐานต้องเดินไปด้วยกัน
Richard F. Stier ชี้ว่า HACCP ที่นำไปใช้ได้จริงต้องมีพื้นฐานรองรับ ทั้งความมุ่งมั่นของผู้บริหาร โปรแกรมพื้นฐาน PRPs การควบคุมเอกสาร และการฝึกอบรม การจัดสรรคน งบประมาณ และเวลาจึงเป็นส่วนหนึ่งของการทำให้ระบบทำงาน
PRPs คือโปรแกรมพื้นฐานที่รองรับแผน HACCP เช่น การทำความสะอาด การบำรุงรักษา การสอบย้อนกลับ และการฝึกพนักงาน หากพื้นฐานเหล่านี้ทำไม่สม่ำเสมอ แผนควบคุมอันตรายก็ปฏิบัติได้ยาก
อีกส่วนคือการควบคุมเอกสาร ต้องรู้ว่าใครอนุมัติ ฉบับไหนใช้งาน และเอกสารเก่าถูกเรียกคืนอย่างไร ผู้บริหารจึงต้องจัดทั้งทรัพยากรและผู้รับผิดชอบให้ระบบทำงานต่อเนื่อง
ตัวอย่างการสำรวจโดย BNF: เลือกหนึ่งไลน์ผลิตแล้วเดินตามขั้นตอนจริง เปรียบเทียบกับเอกสารที่พนักงานใช้อยู่ หากวิธีทำไม่ตรงกัน ให้หาสาเหตุร่วมกับผู้ปฏิบัติงานก่อนแก้เอกสาร และกำหนดผู้รับผิดชอบติดตามผลหลังปรับปรุง
สำหรับโรงงานไทย: ก่อนเพิ่มแบบฟอร์ม ลองตรวจว่าผู้รับผิดชอบเข้าใจงานจริงหรือไม่ เอกสารหน้างานเป็นฉบับล่าสุดหรือยัง และผู้บริหารมีเวลาติดตามปัญหาที่ทีมรายงานหรือไม่
ต้นฉบับ: Building a HACCP Program: More Than the Seven Principles
เครดิตภาพ: Teresa Jang / Pexels
 In-house Training
เปลี่ยนการวัดผลจากแค่จำได้ เป็นฝึกตัดสินใจและลงมือทำในสถานการณ์จริง
บทความความเห็นของ Rance Baker และ Sharon D. Unkart เสนอว่า ความรู้ ความจำ และการประยุกต์ใช้เป็นคนละผลลัพธ์ การเรียนด้าน Food Safety จึงควรเปิดโอกาสให้ผู้เรียนฝึกใช้งาน รับข้อเสนอแนะ และฝึกซ้ำ ไม่สรุปความสำเร็จจากการฟังครบหลักสูตรเพียงอย่างเดียว
ประเด็นสำคัญคือการจำคำตอบได้กับการตัดสินใจหน้างานเป็นคนละทักษะ ผู้เรียนอาจทำแบบทดสอบได้ดี แต่ยังไม่รู้ว่าจะใช้หลักการอย่างไรเมื่อเงื่อนไขของงานเปลี่ยนไป
ผู้เขียนเสนอให้เชื่อมเนื้อหากับการฝึก ให้ข้อเสนอแนะ ทบทวนภายหลัง และวัดผลตามงานที่คาดหวัง การถามเหตุผลของคำตอบจึงช่วยให้เห็นความเข้าใจมากกว่าตรวจว่าตอบถูกเท่านั้น
ตัวอย่างกิจกรรมโดย BNF: ใช้สถานการณ์สมมติว่าพนักงานพบค่าควบคุมผิดปกติ ให้ผู้เรียนอธิบายว่าต้องแจ้งใครและบันทึกอะไรตามขั้นตอนโรงงาน จากนั้นหัวหน้างานให้ข้อเสนอแนะ และนัดสังเกตการปฏิบัติจริงเพื่อดูว่าประเด็นใดยังต้องฝึกเพิ่ม
สำหรับหัวหน้าทีม: เลือกหนึ่งงานสำคัญ เช่น การบันทึกค่าควบคุมหรือการแจ้งเหตุผิดปกติ ให้พนักงานทดลองทำและอธิบายเหตุผลหลังอบรม แล้วติดตามการทำงานจริง
ต้นฉบับ: We Taught It. But Can They Use It?
เครดิตภาพ: Bulat Khamitov / Pexels
 Reformulation / Food Safety
โปรตีนสูงหรือขนาดบริโภคเล็กลงอาจเปิดตลาดใหม่ แต่การปรับสูตรต้องพาแผนความปลอดภัยและการฝึกพนักงานไปด้วย
บทความโดยผู้เชี่ยวชาญด้านความเสี่ยงใน Food Processing ชี้ว่าการปรับสูตรหรือไลน์ผลิตตามกระแส GLP-1 อาจเปลี่ยนผู้ขายวัตถุดิบ เครื่องมือ บรรจุภัณฑ์ และงานของพนักงาน จึงควรทวนการทดสอบ การควบคุมคุณภาพ และฉลากก่อนเปิดตัว พร้อมเตรียมทีมให้ใช้งานกระบวนการใหม่ได้
บทความมองกระแส GLP-1 ในมุมธุรกิจอาหารที่ปรับไปสู่โปรตีนสูงและขนาดบริโภคเล็กลง ความเสี่ยงเกิดเมื่อเร่งออกสินค้า แต่ผู้ขายวัตถุดิบหรือขั้นตอนปฏิบัติงานยังไม่พร้อมกับสูตรใหม่
จุดที่ต้องทบทวนครอบคลุมแหล่งวัตถุดิบ ไลน์ผลิต การตรวจคุณภาพ งานที่พนักงานไม่คุ้นเคย และข้อความบนบรรจุภัณฑ์ คำชวนซื้อจึงควรผ่านการตรวจสอบควบคู่กับตัวผลิตภัณฑ์
ตัวอย่างการจัดงานโดย BNF: ก่อนทดลองขายสูตรใหม่ ให้ทำรายการสิ่งที่เปลี่ยนจากสูตรเดิมและกำหนดเจ้าของงานแต่ละข้อ เช่น R&D ทวนสูตร QA ทวนข้อกำหนด ฝ่ายผลิตทวนวิธีทำ และผู้รับผิดชอบฉลากทวนข้อมูล เพื่อให้ทีมเห็นงานที่ยังต้องปิดก่อนเปิดตัว
เมื่อเปลี่ยนสูตร ควรเปิดการทบทวนการเปลี่ยนแปลงร่วมกันระหว่าง R&D, QA และฝ่ายผลิต ตรวจข้อกำหนดวัตถุดิบ แผนทดสอบ และคำกล่าวอ้างให้เหมาะกับผลิตภัณฑ์และตลาดที่จำหน่าย
ต้นฉบับ: 5 Risks the GLP-1 Boom Poses for Processors
เครดิตภาพ: Alesia Kozik / Pexels
 Calibration
การกระแทกหรือความเสียหายอาจทำให้ค่าคลาดเคลื่อน ก่อนถึงรอบสอบเทียบถัดไป
บทสัมภาษณ์เรื่องเทอร์โมมิเตอร์อธิบายความต่างระหว่างการสอบเทียบกับการตรวจความถูกต้องระหว่างใช้งาน ผลในใบรับรองสะท้อนสภาพเครื่องขณะตรวจ การตกกระแทกหรือสภาพแวดล้อมอาจเปลี่ยนการอ่านค่าได้ จึงควรมีการตรวจติดตามระหว่างรอบ
ใบรับรองมีข้อมูลจุดอุณหภูมิที่ทดสอบและค่าที่เครื่องอ่าน การตรวจติดตามระหว่างใช้งานมีหน้าที่ช่วยดูว่าเครื่องยังเหมาะกับงานหรือไม่ จึงทำงานควบคู่กับการสอบเทียบตามแผน
ความถี่ควรสัมพันธ์กับชนิดเครื่อง ความถี่ใช้งาน ช่วงอุณหภูมิ และการดูแลรักษา เครื่องที่ใช้งานหนักหรือเคยกระแทกอาจต้องทบทวนก่อนรอบเดิม ไม่ควรใช้วันครบกำหนดเพียงอย่างเดียวตัดสิน
ตัวอย่างการจัดประวัติโดย BNF: ทำทะเบียนเครื่องที่เชื่อมหมายเลขประจำเครื่อง จุดใช้งาน ใบรับรอง และผลตรวจติดตามไว้ด้วยกัน หากมีการตกกระแทกให้บันทึกเหตุการณ์และส่งผู้รับผิดชอบประเมินก่อนใช้งานต่อ จะช่วยย้อนดูได้ว่าผลวัดช่วงใดต้องตรวจสอบ
สำหรับแล็บและโรงงาน: ทบทวนประวัติเครื่อง จุดอุณหภูมิที่ใช้งาน และเกณฑ์ยอมรับก่อนกำหนดแผนตรวจติดตาม หากค่าผิดปกติให้ประเมินผลกระทบต่อข้อมูลที่ใช้ตัดสินคุณภาพด้วย
ต้นฉบับ: Five Things About Thermometers Every QA/Food Safety Professional Must Know: Part I - Calibration
เครดิตภาพ: Gu Ko / Pexels
 Baking / Process Control
เครื่องมือที่แม่นยำต้องทำงานคู่กับการเตรียม การพักแป้ง และการอบที่ควบคุมได้ เพื่อให้แต่ละล็อตใกล้เคียงกัน
ผู้ผลิตเบเกอรี่ปรับสูตรและขนาดสินค้าเพื่อตอบรับความต้องการด้านโภชนาการ ขณะที่คุณภาพยังต้องสม่ำเสมอ บทความชี้บทบาทของเครื่องมือที่เหมาะสม กระบวนการที่ควบคุมได้ และการฝึกทีมให้สังเกตการผสมหรือเติมส่วนผสมที่ผิดก่อนกระทบสินค้าสำเร็จรูป
ความต้องการสินค้าเพิ่มโปรตีน ไฟเบอร์ และขนาดเล็กลงทำให้ผู้ผลิตต้องยืดหยุ่น แต่สูตรใหม่ยังต้องให้คุณภาพสม่ำเสมอ จึงต้องพิจารณาความพร้อมของกระบวนการไปพร้อมกับแนวคิดสินค้า
เทคโนโลยีช่วยควบคุมการผลิตได้ละเอียดขึ้น ขณะเดียวกันทักษะของทีมยังจำเป็นต่อการสังเกตความผิดปกติระหว่างเตรียมและผสม ก่อนความคลาดเคลื่อนจะส่งต่อไปถึงขั้นตอนอบ
ตัวอย่างการติดตามโดย BNF: เมื่อทดลองขนมปังสูตรเพิ่มไฟเบอร์ ให้ทำบันทึกแต่ละล็อตตั้งแต่การชั่ง ผสม พักแป้ง ไปถึงการอบ พร้อมผลประเมินผลิตภัณฑ์ ทีมจะใช้ข้อมูลนี้แยกประเด็นที่ควรทวนสูตรออกจากประเด็นที่ควรตรวจอุปกรณ์หรือฝึกวิธีทำงาน
ทีม QA สามารถกำหนดจุดตรวจตั้งแต่วัตถุดิบ ระหว่างผลิต จนถึงผลิตภัณฑ์สำเร็จรูป และเลือกเครื่องมือแล็บตามวิธีทดสอบที่ใช้จริง แยกการทดสอบในแล็บออกจากอุปกรณ์อบในสายการผลิต
ต้นฉบับ: Bake in Flexibility for Consistency, Efficiency
เครดิตภาพ: Mikhail Nilov / Pexels
 GHP / สุขลักษณะ
พนักงาน ผู้บริหาร และผู้เยี่ยมชม ควรเข้าใจและปฏิบัติตามกติกาเดียวกัน
Richard F. Stier เสนอว่าพื้นฐานของ Food Safety Culture คือสุขลักษณะที่ทุกคนทำจริง ตั้งแต่การล้างมือ เสื้อผ้า และการควบคุมผู้เข้าโรงงาน กติกาควรสื่อสารตั้งแต่ทางเข้า และครอบคลุมผู้เยี่ยมชมเช่นเดียวกับพนักงาน
การสื่อสารเริ่มตั้งแต่ทางเข้าและใช้กับทุกคน ทั้งพนักงาน ผู้บริหาร และผู้เยี่ยมชม ข้อกำหนดอาจครอบคลุมเสื้อผ้า อุปกรณ์คลุมผม เครื่องประดับ และการรายงานเจ็บป่วยตามลักษณะพื้นที่
ป้ายกติกาจะได้ผลเมื่อมีอุปกรณ์พร้อมและมีคนช่วยติดตาม เช่น จุดล้างมือที่มีของใช้เพียงพอ ผู้พาผู้เยี่ยมชมที่เข้าใจหน้าที่ และหัวหน้างานที่ปฏิบัติตามกติกาเดียวกับทีม
ตัวอย่างการทบทวนโดย BNF: ลองเดินเส้นทางเข้าพื้นที่ผลิตแบบพนักงานใหม่ ตรวจว่าป้ายอ่านเข้าใจ อุปกรณ์พร้อม และรู้ว่าต้องถามใครเมื่อไม่แน่ใจ จากนั้นใช้สิ่งที่พบปรับทั้งจุดบริการและการปฐมนิเทศ เพื่อให้การทำตามขั้นตอนสะดวกขึ้นจริง
สำหรับโรงงานไทย: ลองให้พนักงานใหม่อ่านกติกาก่อนเข้าพื้นที่ แล้วสาธิตขั้นตอนสำคัญ การสังเกตหน้างานช่วยค้นหาจุดที่เอกสารยังสื่อสารไม่ชัด เพื่อนำกลับไปปรับการอบรม
ต้นฉบับ: Building a Culture of Hygiene in the Food Processing Plant
เครดิตภาพ: Ron Lach / Pexels
คู่มือ NIR, FSSC 22000 และการดูแลตู้อบเรียบเรียงโดย BNF จากเอกสารอ้างอิงที่ระบุในแต่ละเรื่อง · ข่าวและบทความคัดสรรสรุปเป็นภาษาไทยจาก Food Safety Magazine และ Food Processing พร้อมข้อคิดสำหรับการประยุกต์ใช้โดย BNF · วันที่ด้านบนคือวันที่คัดสรร ไม่ใช่วันเผยแพร่ต้นฉบับ · บทความพื้นฐานระบุแยกจากข่าวต่างประเทศ